直接答案:Dynamix 2500 采集器与 Emonitor 软件构成一条三段式的预测性维护链路:在设备旁采集振动与过程数据,把样本变成趋势,再依据"距离失效还有多久"去行动。价值在那段预警窗口,不在测量本身。
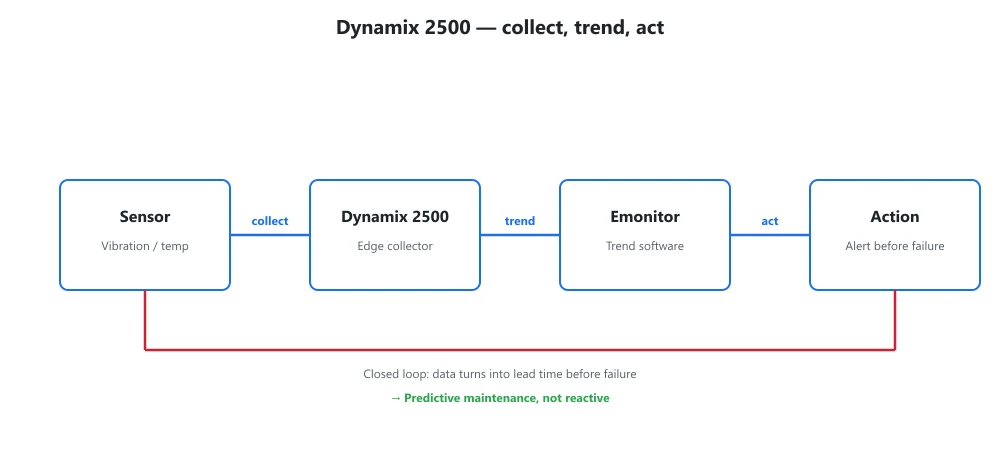
三段式链路
第一段:在设备旁采集
Dynamix 2500 采集器装在机器旁,采振动、温度及其他状态信号,完全不依赖控制系统。这样既把高频数据挡在 PLC 网络之外,又把故障所在的原始波形完整抓下来。
第二段:把样本变成趋势
Emonitor 软件把这些样本吃进去,生成趋势线与频谱视图,于是一个整体值的上抬、或某个轴承特征频率的成长,会在失效前几周就看得见。告诉你"有东西在变"的是趋势,不是某一次读数。
第三段:按提前量行动
因为趋势给出了预警提前量,维修就能把这次修理排进计划停机,而不是等它坏了再反应。这条链路把数据一路接到一张有日期的工单;缺了行动这一段,监测就只是噪声。
常见误区
PLC 能对阈值报警,但它不存频谱,也不管理人跑出来的巡检路线。趋势、频谱和路线管理,是 Emonitor 干的事,控制器不是为此设计的。两者要配合,而不是互相替代。
感知层从振动传感器与加速度计起步;振动计类别覆盖同一套方案里的手持那一侧。
状态监测常见问题
这条链路能给多少提前量?
典型的轴承故障与不平衡故障,会在失效前数周到数月出现在趋势里,具体取决于转速与负载 — 这段时间足够排一次计划停机。提前量就是重点:它把一次非计划停机变成日历上的一行。
已经有 PLC 了,还需要 Emonitor 吗?
要,为了深度。PLC 能读几个值,但它做不了 Emonitor 提供的 FFT 频谱分析与趋势管理,那些早期的特征频率征兆你就看不见。控制交给 PLC,诊断交给 Emonitor。